


Odvodňovací lis: Ako to funguje a ako si jeden vybrať
Čo je a Odvodňovací lis ?
Odvodňovací lis – nazývaný aj stroj na odvodňovanie kalu – je priemyselné zariadenie, ktoré mechanicky odstraňuje vodu z vlhkého kalu, čím sa znižuje jeho objem a hmotnosť pred likvidáciou, prepravou alebo ďalším spracovaním. Používa sa v čistiarňach odpadových vôd, zariadeniach na spracovanie potravín, banských prevádzkach a výrobných závodoch všade tam, kde prúdy tekutého odpadu vytvárajú kal, ktorý je príliš nákladný alebo nepraktický na manipuláciu v mokrom stave.
Namiesto spoliehania sa na samotné vyparovanie alebo gravitačné usadzovanie, odvodňovací lis aplikuje mechanický tlak – prostredníctvom pásov, skrutiek, dosiek alebo odstredivej sily v závislosti od typu zariadenia – na fyzické vytlačenie vody z kalu, čo zvyčajne znižuje obsah vlhkosti z približne 95–99 % na 60–85 %, v závislosti od typu kalu a použitého zariadenia.
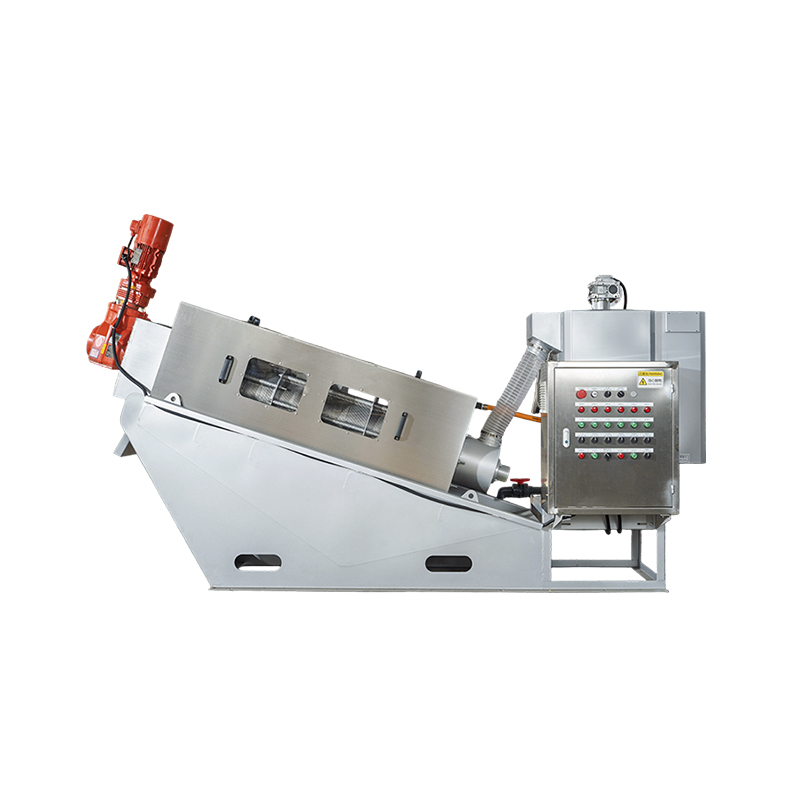
Princíp činnosti odvodňovacieho lisu
Napriek rozdielom medzi typmi zariadení má väčšina odvodňovacích lisov spoločný trojstupňový pracovný princíp:
- Kondicionovanie — do kalu sa dávkuje flokulant (zvyčajne polymér), ktorý spôsobí, že sa jemné častice zhlukujú do väčších vločiek, čo uľahčuje ich oddelenie od vody.
- Gravitácia alebo počiatočná drenáž — upravený kal prechádza cez počiatočnú drenážnu zónu (sito, pás alebo bubon), kde voľná voda odteká gravitačne pred tým, ako sa použije mechanický tlak.
- Mechanické lisovanie — čiastočne odvodnený kal sa pohybuje lisovacou zónou, kde zvyšujúci sa tlak – od valčekov, skrutiek, dosiek alebo odstredivej sily – vytláča zvyšnú viazanú vodu a zanecháva polotuhý „koláč“.
Špecifický mechanizmus používaný vo fáze lisovania je to, čo odlišuje hlavné typy zariadení, ktoré sú uvedené nižšie.
Ako funguje odvodňovací lis? (Proces odvodnenia kalu krok za krokom)
Prechádzanie typickým cyklom pásového alebo skrutkového lisu od nasávania po výstup:
- Príjem kalu — surový kal sa čerpá zo zbernej nádrže do zmiešavacej alebo kondicionačnej komory stroja.
- Dávkovanie polyméru a flokulácia — flokulant sa vstrekne a primieša, čo spôsobí, že sa suspendované pevné látky naviažu do väčších, ľahšie oddelených vločiek.
- Gravitačná drenáž — flokulovaný kal sa šíri cez drenážnu zónu, kde sa veľká časť voľnej vody okamžite oddelí gravitáciou.
- Aplikácia tlaku — zahustený kal postupuje do lisovacej sekcie, kde rastúca mechanická sila odstraňuje viazanú vodu, ktorú gravitácia samotná nemôže extrahovať.
- Vybíjanie koláča — výsledný odvodnený „koláč“ (teraz stohovateľný, väčšinou pevný materiál) vyteká zo stroja na likvidáciu, kompostovanie, spaľovanie alebo ďalšie spracovanie.
- Návrat filtrátu — oddelená voda (filtrát) sa zvyčajne vedie späť do prúdu procesnej vody čistiarne.
Typy zariadení na odvodňovanie kalu
Štyri typy zariadení pokrývajú veľkú väčšinu priemyselných a komunálnych odvodňovacích aplikácií:
| Typ zariadenia | Mechanizmus | Najlepšie sa hodí pre |
|---|---|---|
| Pásový filtračný lis | Kal vtlačený medzi dva pohyblivé pásy | Veľké komunálne závody, nepretržitá veľkoobjemová prevádzka |
| Skrutkový lis | Rotujúca skrutka stláča kal cez zužujúcu sa komoru | Kompaktné zariadenia, nízka spotreba energie, minimálna pozornosť operátora |
| Doskový a rámový kalolis | Kal pretlačený cez naskladané filtračné dosky pod vysokým tlakom (vsádzkový proces) | Najvyššia suchosť koláča, priemyselný/chemický kal |
| Odstredivka | Vysokorýchlostná rotácia oddeľuje pevné látky od kvapaliny pomocou odstredivej sily | Veľkoobjemová nepretržitá prevádzka, kompaktné rozmery |
Faktory ovplyvňujúce účinnosť odvodnenia kalu
Suchosť koláča a výkon sa môžu výrazne líšiť medzi dvoma závodmi s rovnakým modelom zariadenia, a to najmä v dôsledku týchto premenných:
- Zloženie kalu — pomer organických a anorganických pevných látok ovplyvňuje, ako ľahko častice viažu a uvoľňujú vodu; vysoko organický kal (ako kal z biologického spracovania) sa vo všeobecnosti odvodňuje menej ľahko ako anorganický kal.
- Dávkovanie a typ polyméru - pri nedostatočnom dávkovaní zostávajú častice príliš jemné na to, aby sa mohli efektívne oddeliť, zatiaľ čo pri nadmernom dávkovaní sa plytvajú náklady na chemikálie bez ďalšieho zlepšenia suchosti koláča.
- Koncentrácia kŕmneho kalu — príliš zriedený kal predlžuje čas spracovania a znižuje priepustnosť; predbežné zahustenie kalu predtým, ako sa dostane do lisu, často zlepšuje celkovú účinnosť.
- Nastavenie prevádzkového tlaku a rýchlosti — príliš rýchle pretláčanie skracuje čas kontaktu a vedie k vlhkejšiemu koláču, dokonca aj pri správne dávkovanom polyméri.
- Stav zariadenia — opotrebované remene, sitá alebo skrutkové komponenty časom znižujú účinnosť lisovania, aj keď nastavenia procesu zostávajú nezmenené.
Ako si vybrať odvodňovací stroj
Výber správneho zariadenia závisí od prispôsobenia typu stroja špecifickým charakteristikám kalu a prevádzkovým obmedzeniam:
- Objem a prietok kalu. Veľkoobjemové kontinuálne toky vo všeobecnosti uprednostňujú pásové lisy alebo odstredivky; menšie, prerušované toky dobre vyhovujú závitovkovým lisom.
- Požadovaná suchosť koláča. Ak je rozhodujúca maximálna suchosť (pre zníženie nákladov na likvidáciu alebo požiadavky na skládkovanie), doskový a rámový lis zvyčajne dosahuje najsuchší koláč, aj keď pri vyšších investičných nákladoch a nižšej priepustnosti.
- Dostupná stopa a personál operátora. Skrutkové lisy vo všeobecnosti vyžadujú najmenšiu stopu a minimálnu pozornosť operátora; pásové lisy a odstredivky potrebujú viac priestoru a dôkladnejšie monitorovanie.
- Náklady na energiu a prevádzku. Závitovkové lisy majú tendenciu pracovať s nižším príkonom ako odstredivky, čo je dôležité pre zariadenia s nepretržitou prevádzkou 24 hodín denne, 7 dní v týždni.
- Charakteristika kalu. Abrazívny alebo vláknitý kal môže urýchliť opotrebovanie určitých typov zariadení – dodávateľ oboznámený s konkrétnym zdrojom kalu môže zvyčajne pred nákupom upozorniť na pravdepodobné problémy s opotrebovaním.
Údržba zariadenia na odvodňovanie kalu
Bežná údržba má priamy vplyv na účinnosť odvodnenia a životnosť zariadenia. Medzi kľúčové postupy údržby patria:
- Pravidelné čistenie pásov, sít alebo povrchov skrutiek aby sa zabránilo usadzovaniu kalu, ktorý znižuje účinnosť lisovania a môže spôsobiť nerovnomerné opotrebovanie.
- Kontrola a výmena opotrebovaných komponentov podľa plánu — pásy, filtračné tkaniny a puzdrá skrutiek postupne degradujú a často vykazujú zníženú suchosť koláča skôr, ako sa objavia viditeľné poškodenia.
- Monitorovanie mazania ložísk a pohonu podľa harmonogramu výrobcu, keďže odvodňovacie zariadenia často bežia nepretržite vo vlhkom, korozívnom prostredí, ktoré urýchľuje opotrebovanie.
- Kontrola čerpadiel na dávkovanie polymérov a zmiešavacích systémov pravidelne, pretože nekonzistentné dávkovanie je častou skrytou príčinou poklesu výkonu, ktorý sa často mylne považuje za mechanickú poruchu.
- Sledovanie suchosti a priepustnosti koláča v priebehu času ako indikátor včasného varovania – postupný pokles často signalizuje opotrebovanie alebo posun prevádzkových parametrov predtým, ako dôjde k poruche.
Praktický tip: Denné zaznamenávanie percent suchosti koláčov, aj keď neformálne, značne uľahčuje zachytenie postupného opotrebovania zariadenia predtým, ako sa zmení na neplánované prestoje.
Spolupracujme s ochranou životného prostredia Yixing Hengye
Contact Us


- Rýchle odkazy
- Domov
- Produkty
- Odvetvia
- Spoločnosť
- Podpora
- Správy
- Kontaktovať
- Kategórie produktov
- Stroj na odvodňovanie kalu
- Valcový filter
- Flotačný stroj rozpusteného vzduchu (DAF)
- Rotačná mechanická tyč
- Dávkovacie zariadenie
- Prevzdušňovač
- Biologický baliaci materiál
- Ostatné zariadenia na čistenie odpadových vôd
- Kontaktujte nás
-
-
[email protected]

[email protected] -
+86-13812201185

-
+86-13812201185

-
č. 20, Saite Road, dedina Gaoyao, mesto Gaocheng, mesto Yixing, mesto Wuxi, provincia Ťiang-su, Čína

-


